
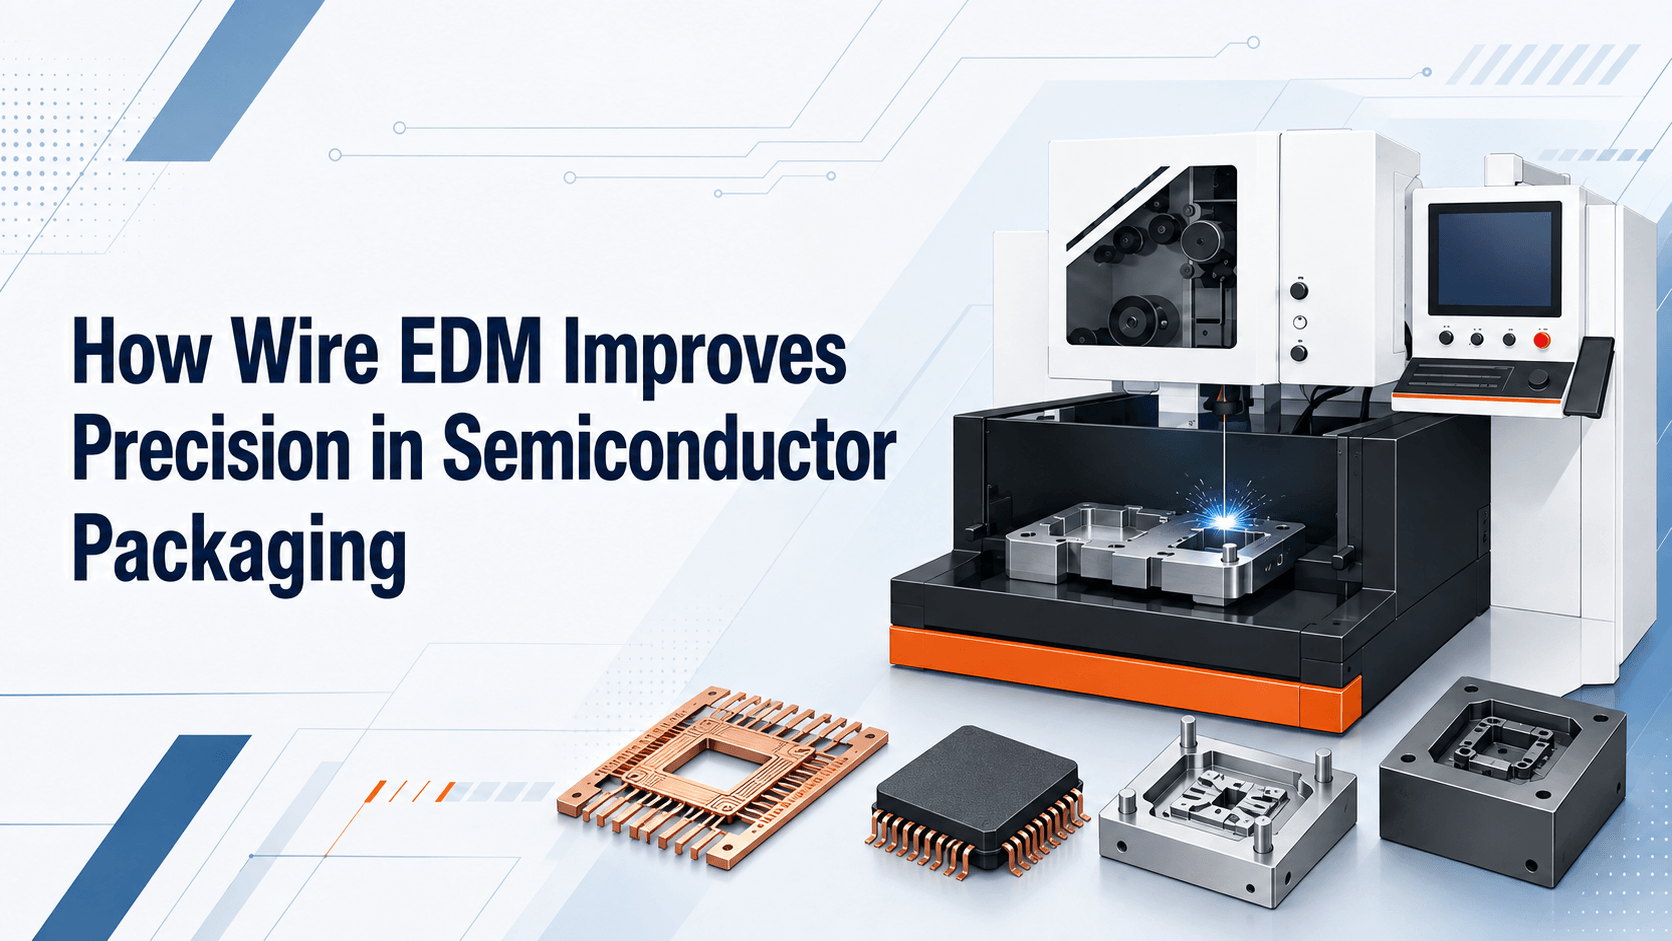
線切割放電加工(Wire EDM)主要透過無需傳統切削力即可製造精確的模具和導電元件,從而提高半導體封裝的精度。它尤其適用於引線框架沖壓模具、封裝模具組件、修整成型模具、量規、夾具以及特定原型產品的製造。
目錄

在徠通科技,我們擁有超過 26 年的線切割放電加工 (Wire EDM) 研發經驗,並將其應用於要求嚴苛的製造領域。本文將闡述線切割放電加工在半導體封裝中的應用,它如何提高精度,以及製造商在選擇製程和設備時應考慮哪些因素。
為什麼精度對半導體封裝至關重要
半導體封裝能夠保護晶片、提供電氣連接、散熱並實現電路板組裝。即使是微小的模具誤差也會影響引腳位置、模具對準、封裝幾何形狀、密封品質以及後續生產。
隨著封裝尺寸越來越小、互連密度越來越高,模具製造商必須控制特徵尺寸、沖頭與模具的間隙、角落幾何形狀、模具對準、表面狀況以及替換零件的一致性。銑削、研磨、電火花成型、雷射加工和線切割放電加工等製程均可發揮作用。當導電零件需要精確的通孔加工、窄槽加工、複雜輪廓加工或低力加工時,通常會選擇線切割放電加工。
線切割放電加工的工作原理是什麼?
線切割放電加工是一種CNC電火花加工製程。細絲電極在精密導軌間移動,同時工件浸沒在去離子水中或用去離子水沖洗。
導線始終不與被處理材料接觸。可控的電脈衝會在微小的間隙中產生火花,每次放電都會去除少量導電材料。水則用於冷卻該區域、穩定製程並帶走碎屑。
粗加工去除大部分材料。隨後進行一次或多次精加工,可提高尺寸精度、邊角品質和表面光潔度。由於線切割放電加工的性能主要取決於導電性而非傳統的加工性能,因此它可以處理硬化工具鋼、碳化鎢和其他導電刀具材料。
線切割放電加工如何提高包裝精度
最小機械切削力
傳統刀具透過擠壓工件來加工材料,容易造成工件變形、振動或產生毛邊。線切割放電加工(Wire EDM)透過電火花腐蝕去除材料,幾乎不產生機械切削力。這有利於加工狹窄的模具部分、精細的嵌件、薄壁結構以及在刀具壓力下容易變形的細節零件。
熱處理後的機械加工
包裝工具通常採用硬化鋼或硬質合金以提高耐磨性。線切割放電加工可以對多種導電工具材料進行熱處理後的加工,從而能夠更接近最終狀態地精加工關鍵輪廓和間隙。這有助於降低最終加工後因硬化而導致的變形風險。
複雜的輪廓和精細的特徵
此金屬絲沿著預設路徑移動,可形成複雜的通孔輪廓、狹窄的槽口、小內半徑和錐形特徵。這些功能支援間距緊密的模具細節、精密嵌件、修邊成型工具和量規。
可實現的半徑和特徵尺寸取決於線徑、放電間隙、材料厚度、沖洗情況和工具機配置。因此,在選擇製程之前應先評估刀具幾何形狀。
可控的表面處理和邊緣質量
粗加工著重於材料去除,而低能耗的精加工則著重於幾何形狀和表面光潔度的精細化。合適的精加工策略可以降低粗糙度、提高拐角精度,並控制電火花加工產生的熱影響層。
表面要求應符合工具的功能。切削刃、模具鑲件、滑動零件及檢驗量規,可能需要不同的加工速度、表面光潔度及表面完整性組合。
重複性和刀具更換
包裝生產線依賴可更換的沖頭、模具、鑲件和易損件。數控程序、標準化的設定和可控的加工參數有助於模具製造商穩定地生產這些零件。可靠的替換幾何形狀可以減少模具重新投入生產時的調整時間。
自動化和流程記錄
現代線切割放電加工系統可能包含自動對準、穿線、程式模擬、加工記錄和遠端監控等功能。這些功能減少了人為誤差,使已批准的製程條件更易於重複和審查。
對於對品質要求較高的半導體製造製程而言,更好的製程可視性有助於實現可追溯性和預防性維護。
線切割放電加工在半導體封裝的應用
引線框架沖壓模具
引線框架為半導體晶片和外部端子之間提供電氣通路。大批量引線框架通常採用沖壓或蝕刻製程製造。線切割放電加工 (Wire EDM) 可用於生產硬化沖頭、模具開口、嵌件及相關沖壓工具。
精確的沖頭與模具間隙和輪廓幾何形狀有助於控制毛邊、提高尺寸一致性並延長刀具壽命。當生產要求合適時,線切割放電加工也可用於開發零件或小批量導電型材的生產。
封裝模具組件
封裝利用模塑化合物保護晶片及其互連結構。線切割放電加工可以製造導電模具嵌件、槽、通孔以及對幾何形狀要求極高的對準組件。
並非所有模具特徵都適合線切割。銑削或電火花成型通常更適用於三維盲腔。根據特徵幾何形狀選擇加工製程可以提高精度和效率。
修邊成型模具
封裝完成後,可能需要進行修整、分離和引腳成型。線切割放電加工 (Wire EDM) 可以製造用於修整成型工具的精密沖頭、模具、導軌和型材。低切削力和加工硬化材料的能力在需要小間隙和可重複幾何形狀的場合非常有用。
夾具、量規和機械部件
包裝作業也需要用到定位夾具、偵測量規、料槽和精密設備組件。線切割放電加工技術可以為這些輔助工具加工出精確的導電輪廓,有助於在組裝和檢測過程中保持對準和一致的操作。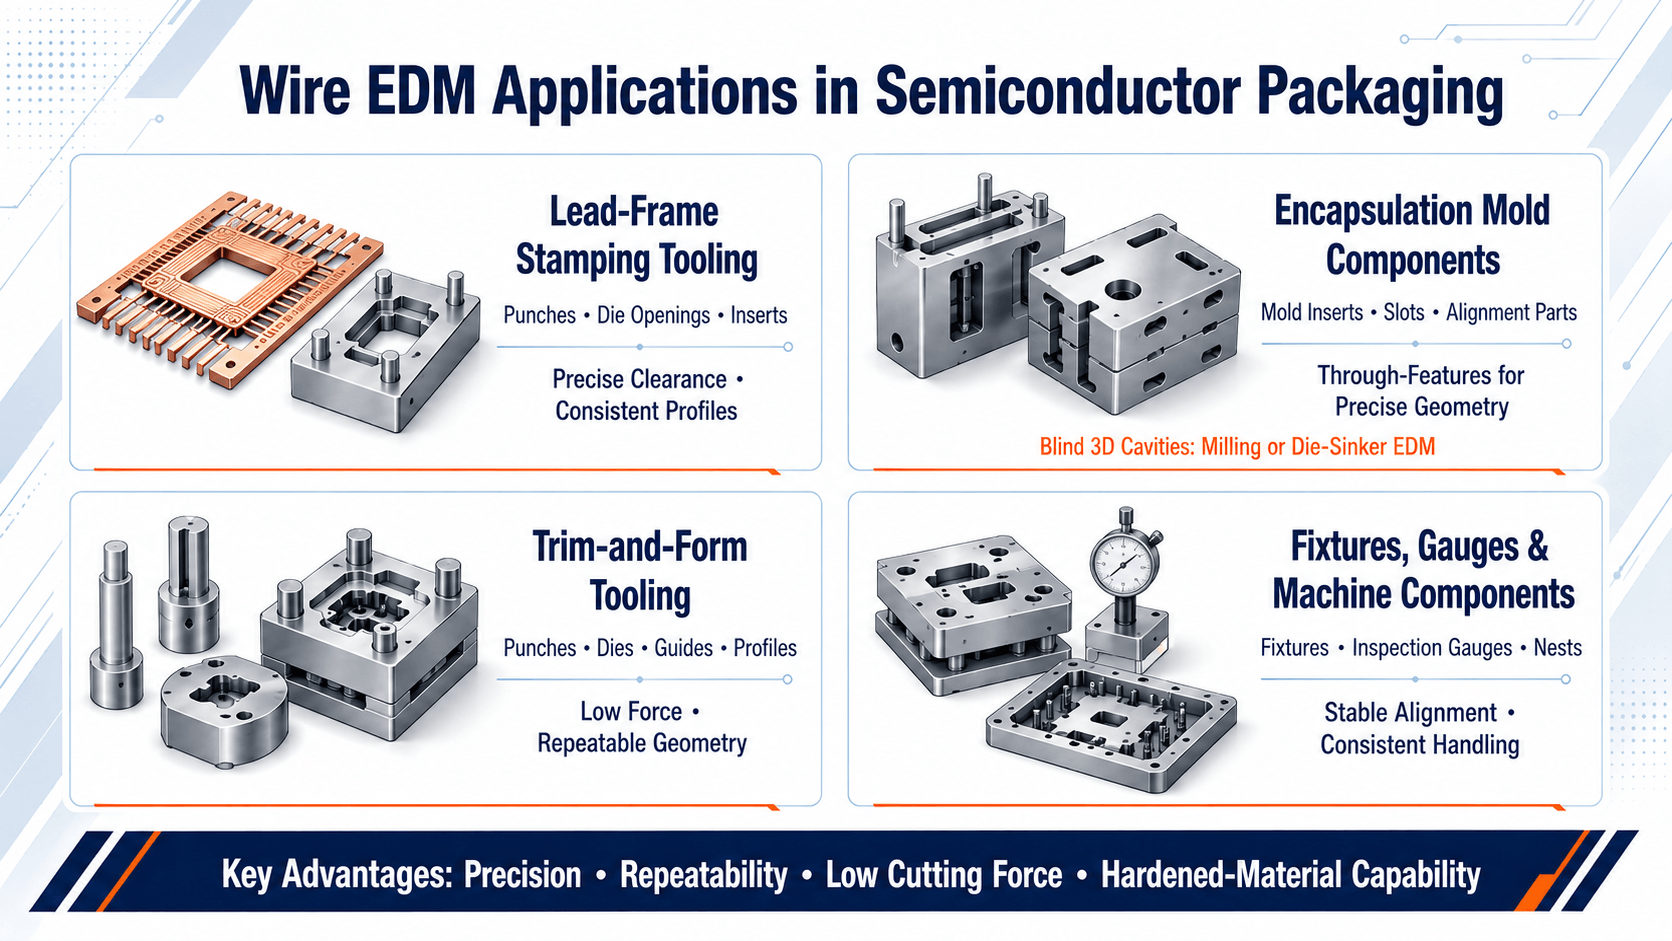
哪些因素會影響線切割放電加工的精確度?
單憑機器解析度並不能決定結果。重要的影響因素包括:
- 線材材質、直徑、張力和進給量
- 脈衝能量和伺服間隙控制
- 沖洗條件和水質
- 工件材料和厚度
- 溫度和機器穩定性
- 夾具和材料應力
- 粗略切割和撇取策略
- 校準、維護和檢查
對於關鍵包裝工具,製造商應在加工前確定尺寸公差、表面光潔度、邊緣狀況、重鑄層限制和檢驗標準。
選擇線切割放電加工技術進行半導體封裝
工具製造商應評估工件加工能力、精度、重複性、機器剛性、錐度加工能力、精細特徵要求、控制器功能、自動穿線、製程記錄、應用支援和生命週期服務。
徠通科技將 AZ-400A 和 AZ-600A 定位為半導體應用解決方案。根據型號和配置的不同,AZ 系列功能包括全閉環線性刻度控制、粗加工和精加工模式、自動對準、內建 CAD/CAM、加工歷史記錄、基於 EtherCAT 的控制以及工業 4.0 連接。這些特性有助於製造商建立穩定、可追溯且日益自動化的加工流程。
在技術、卓越、誠信和參與的指導下,徠通科技與客戶和合作夥伴攜手合作,分享應用知識,解決生產難題,並支援長期改進。
常見問題解答
所有引線框架都是用線切割放電加工製造的嗎?
不。大批量引線框架通常採用沖壓或蝕刻製程製造。線切割放電加工 (Wire EDM) 在製造這些製程所使用的模具、沖頭、嵌件及相關工具方面尤其重要。它也可以用於原型製作或特定導電部件的製造。
線切割電火花加工可以直接切割半導體晶圓嗎?
標準線切割放電加工需要導電工件。晶圓材料的導電性、結構和製造要求各不相同,因此直接切割晶圓並非普遍適用。在半導體封裝領域,線切割放電加工最常用於導電工具和設備零件的加工。
線切割放電加工能加工出無毛邊的表面嗎?
線切割放電加工不會產生傳統的切削毛刺,因為沒有物理切削刃與工件接觸。然而,它是一種熱加工工藝,可能會留下薄的重鑄層或受影響層。合適的能量設定、沖洗和精修有助於控製表面品質。
線切割放電加工能否製造盲模腔室?
標準線切割放電加工需要連續的線切割路徑,主要用於加工通孔結構。電火花成型或銑削通常更適合加工盲孔三維型腔。
結論
線切割放電加工技術透過對硬化模具、沖頭、模具組件、修剪成型工具、夾具和量規進行精確、可重複的加工,提高了半導體封裝的精確度。其低切削力、複雜輪廓加工能力、薄切控制和自動化潛力,使其成為現代封裝工俱生產中不可或缺的工具。
經過數十年的專注研發,徠通科技協助製造商為日益嚴苛的半導體應用建造穩定的製程。