
目錄

線切割放電加工製程中,常用來控制加工的四個關鍵參數為脈衝導通時間(TON)、脈衝關閉時間(TOFF)、峰值電流(IP)及伺服電壓(SV)。這些參數共同決定傳遞至工件的放電能量、電火花的產生頻率,以及加工間隙的維持方式。
這些參數會影響切削速度、材料去除率、表面粗糙度、精度、穩定性以及斷絲風險。沒有單一的組合適用於所有材料或工具機;焊絲狀況、沖洗情況和工件厚度也至關重要。
因此,成功的線切割放電加工,關鍵在於根據工件、尺寸公差、表面光潔度及生產目標取得參數平衡—而非一味追求單一參數的最大值。
線切割電火花加工製程的工作原理是什麼?
線切割電火花加工使用連續送入的金屬絲作為電極。數控系統引導金屬絲沿預設路徑切割。
導線不接觸工件。可控火花穿過微小間隙,去除微量的導電材料。去離子水冷卻該區域,控制放電,並沖走碎屑。
數千次放電產生精確的貫穿輪廓、狹縫、錐形結構和複雜輪廓。它們的能量和穩定性很大程度上取決於以下參數。
1. 脈衝開啟時間:每次火花持續多久?
脈衝開啟時間是指每次放電的持續時間。較長的脈衝開啟時間通常會傳遞更多能量,形成較大的凹坑,並能增加材料去除量。
增加切削時間可以提高粗加工速度,但過大會導致表面粗糙、熱負荷過重、加工不穩定或斷絲。對於精加工和精細加工,通常建議使用較小的切削時間 (TON)。
根據粗加工或精加工優先順序、材料、厚度、線材、沖洗和發電機設計選擇 TON。
2. 脈衝關閉時間:火花隙恢復需要多久?
脈衝關閉時間是指兩次放電之間的間隔時間。它可以讓介質去離子化,冷卻區域,並清除雜質。
較短的放電閾值允許更多次放電,並可能提高放電速度。但如果 TOFF 過短,殘留的碎屑會導致電弧、短路、表面完整性下降或電線斷裂。
較長的停機時間可以改善間隙恢復和穩定性,尤其是在加工較厚或難以齊平的工件時,但可能會降低加工速度。應確保停機時間充足,以確保切割穩定,同時避免不必要地降低生產效率。
3. 峰值電流:每次放電的強度如何?
峰值電流是指放電過程中所達到的最大電流。它與TON共同控制著火花能量。
較高的 IP 值可以增加粗加工去除率,但也可能導致更大的凹坑、粗糙度、熱影響、焊絲負載和斷裂風險。
較低的IP值會產生更柔和的放電效果,適合精細加工和細節處理。由於IP值與TON值密切相關,因此應同時最佳化二者,而不是單獨最佳化。
4.伺服電壓:火花間隙是如何控制的?
伺服電壓是調節導線與工件之間距離的控制參考值。控制器調整軸向進給量,以保持火花間隙穩定。
通常情況下,較高的渦流速度會產生更大的平均間隙,從而改善沖洗效果並減少短路,但可能會降低效率。較低的渦流速度會縮小間隙,並可能增加排放活動,但可能導致不穩定或破裂。
具體的加工參數設定取決於控制器。應依循機台製造商提供的加工技術資料,而非直接套用其他系統的數值設定,尤其是在加工轉角、厚度變化區域及沖液困難的情況下。
四種線切割放電加工參數的快速比較
| 範圍 | 主要功能 | 增加時,通常會有以下影響… | 資產負債表失衡時的主要風險 |
|---|---|---|---|
| 脈衝開啟時間(TON) | 控制放電持續時間 | 提高能量和粗切速度 | 表面粗糙、熱負荷、電線斷裂 |
| 脈衝關閉時間(TOFF) | 提供火花間隙的恢復。 | 提高沖洗和切割穩定性 | 週期時間過長和生產力降低 |
| 峰值電流(IP) | 控制放電強度 | 增加材料去除量 | 大坑、粗糙度、線材堆積 |
| 伺服電壓(SV) | 調節加工間隙 | 擴大平均差距並提高穩定性 | 如果差距過大,效率會降低。 |
這些是一般趨勢;實際結果取決於交互作用、工件條件和控制邏輯。
這四個參數是如何協同運作的?
電火花加工優化是一個多目標製程。較長的加工時間(TON)和較高的加工間隔(IP)可以提高粗加工效率,但會降低表面光潔度和穩定性。足夠的加工時間(TOFF)和適當的加工間隙(SV)有助於間隙的恢復。
精加工通常採用較低的能量和薄切削來改善表面粗糙度、直線度和精度。薄切削的設定不應與粗加工的設定相同。
首先採用經過測試的技術設置,一次調整一個條件,並驗證速度、間隙穩定性、表面光潔度、尺寸和斷線歷史。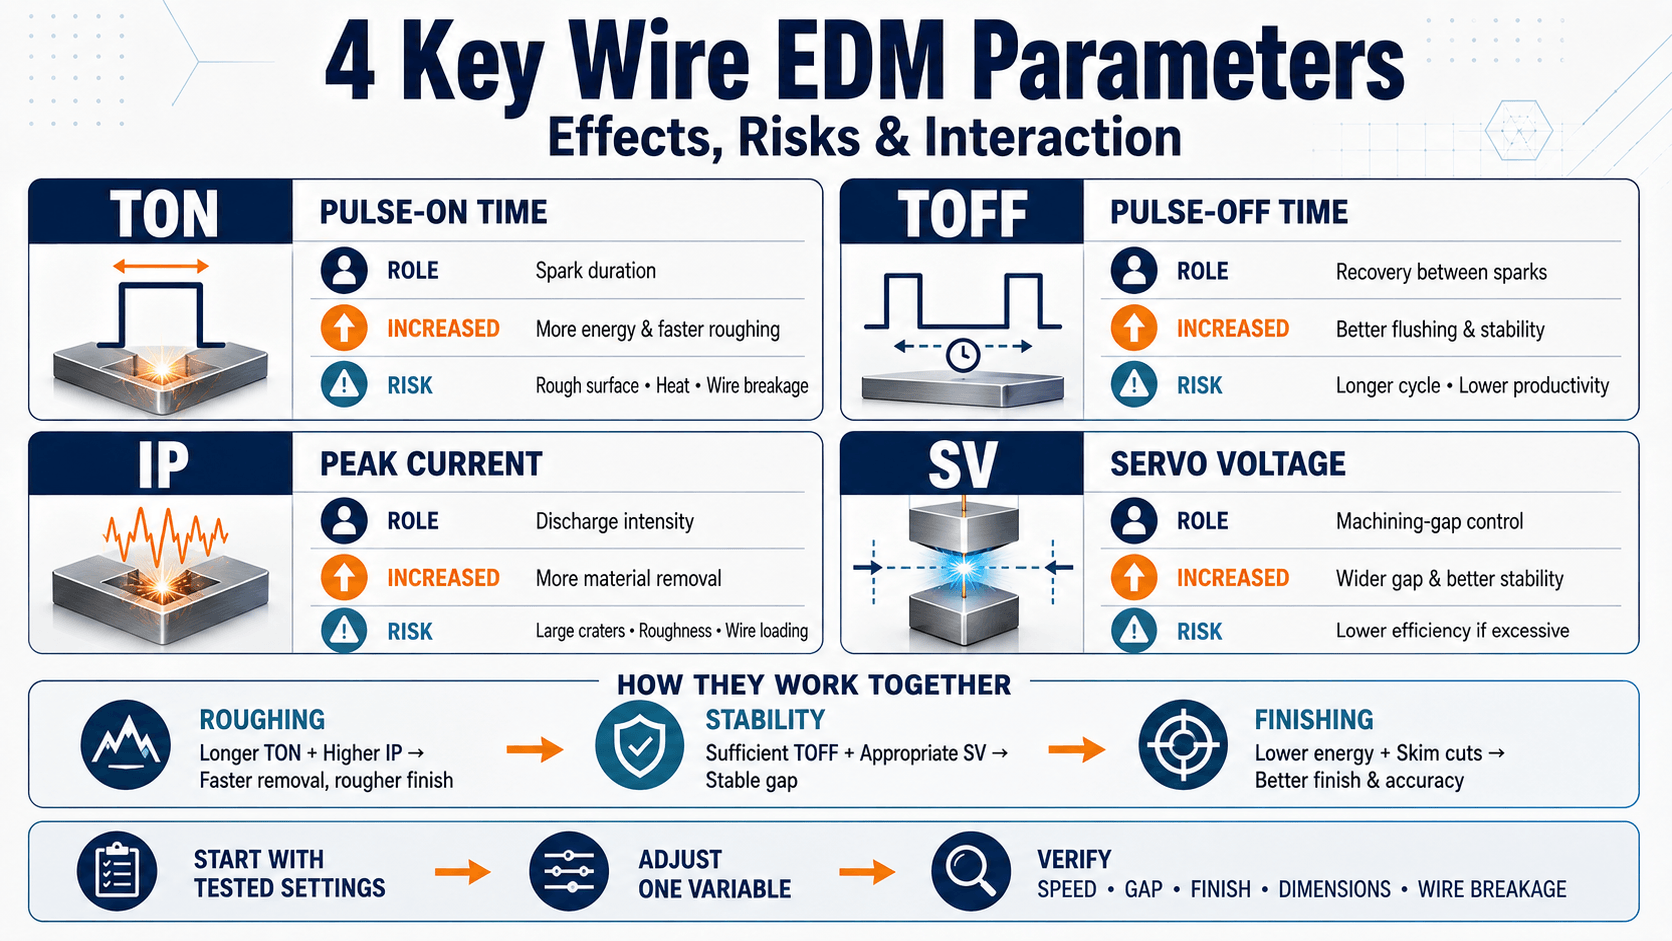
還有哪些線切割電火花加工參數要注意?
以上四個參數提供了一個有用的框架,但它們並非影響線切割電火花加工製程的唯一變數。其他重要的設定和條件包括:
- 電極線張力:適當的張力可減少振動;張力過大則會增加斷線風險。
- 電極線送進速度:持續送入新電極線有助於維持加工穩定性,但送線速度過高會增加電極線的消耗量。
- 電極線直徑與種類:會影響切縫寬度、轉角加工、電流設定及加工適用性。
- 沖液狀況與水質:有效清除加工碎屑,有助於維持放電穩定性。
- 材料與厚度:材料的電氣與熱學特性會影響加工條件的需求。
- 轉角與錐度加工策略:透過補償控制電極線滯後現象與加工幾何精度。
因此,最佳化必須針對整個過程,而不僅僅是四個設定。
AccuteX 如何達到穩定的參數控制?
徠通科技團隊 26 年來致力於線切割電火花加工的創新與研究,開發出精準度高、放電穩定、生產效率高的技術。
在技術、卓越、誠信和參與的指導下,我們將機器開發、服務和知識共享相結合,以支持客戶的長期成功。
徠通科技控制器可以根據線徑、角落角度、圓弧半徑和厚度來最佳化參數。線徑可以與張力和速度設定相匹配,同時可以記錄切割速度和放電間隙電壓以供製程審查。
結合自動穿線、智慧監控和工業4.0集成,這些功能有助於提高生產重複性並減少人工幹預。其目標是在生產效率、精度、表面光潔度和可靠性之間實現平衡。
關於線切割放電加工參數的常見問題
線切割放電加工只有這四個參數嗎?
不。它們是四個核心的電氣和間隙控制輸入。導線、沖洗、介電材料、材料厚度和補償也會影響性能。
線切割放電加工中,哪一個參數對切割速度影響最大?
這取決於機器和工件。 TON 和 IP 通常對去除率有顯著影響,因為它們控制能量,而 TOFF、SV 和沖洗則決定了穩定性。
哪些參數會影響表面光潔度?
TON 和 IP 會影響彈坑尺寸。低能量條件和預先規劃的切割通常會改善彈坑粗糙度,而間隙穩定性、沖洗和焊絲狀況也很重要。
相同的參數可以用於所有材料和厚度嗎?
不。導熱係數、熱性能、高度、幾何形狀、導線和沖洗方式都會改變所需的設定。請先使用針對實際機器和應用程式的已驗證資料。
選擇合適的線切割電火花加工解決方案
了解這四個參數有助於評估效能、診斷不穩定性,並在速度和品質之間取得平衡。最終的成功取決於發電機、控制器、導線和介質系統、機器結構以及應用資料。
對於新的應用,請向徠通科技提供圖面、材料、厚度、公差、表面光潔度、產量和自動化要求。我們的團隊可以幫助您確定合適的機器和工藝方案。