
目錄

當傳統工具無法有效率地實現所需的幾何形狀、精度或表面品質時,電火花加工(EDM)被廣泛應用。然而,採購人員和工程師經常會問:EDM 和線切割 EDM 有什麼區別?
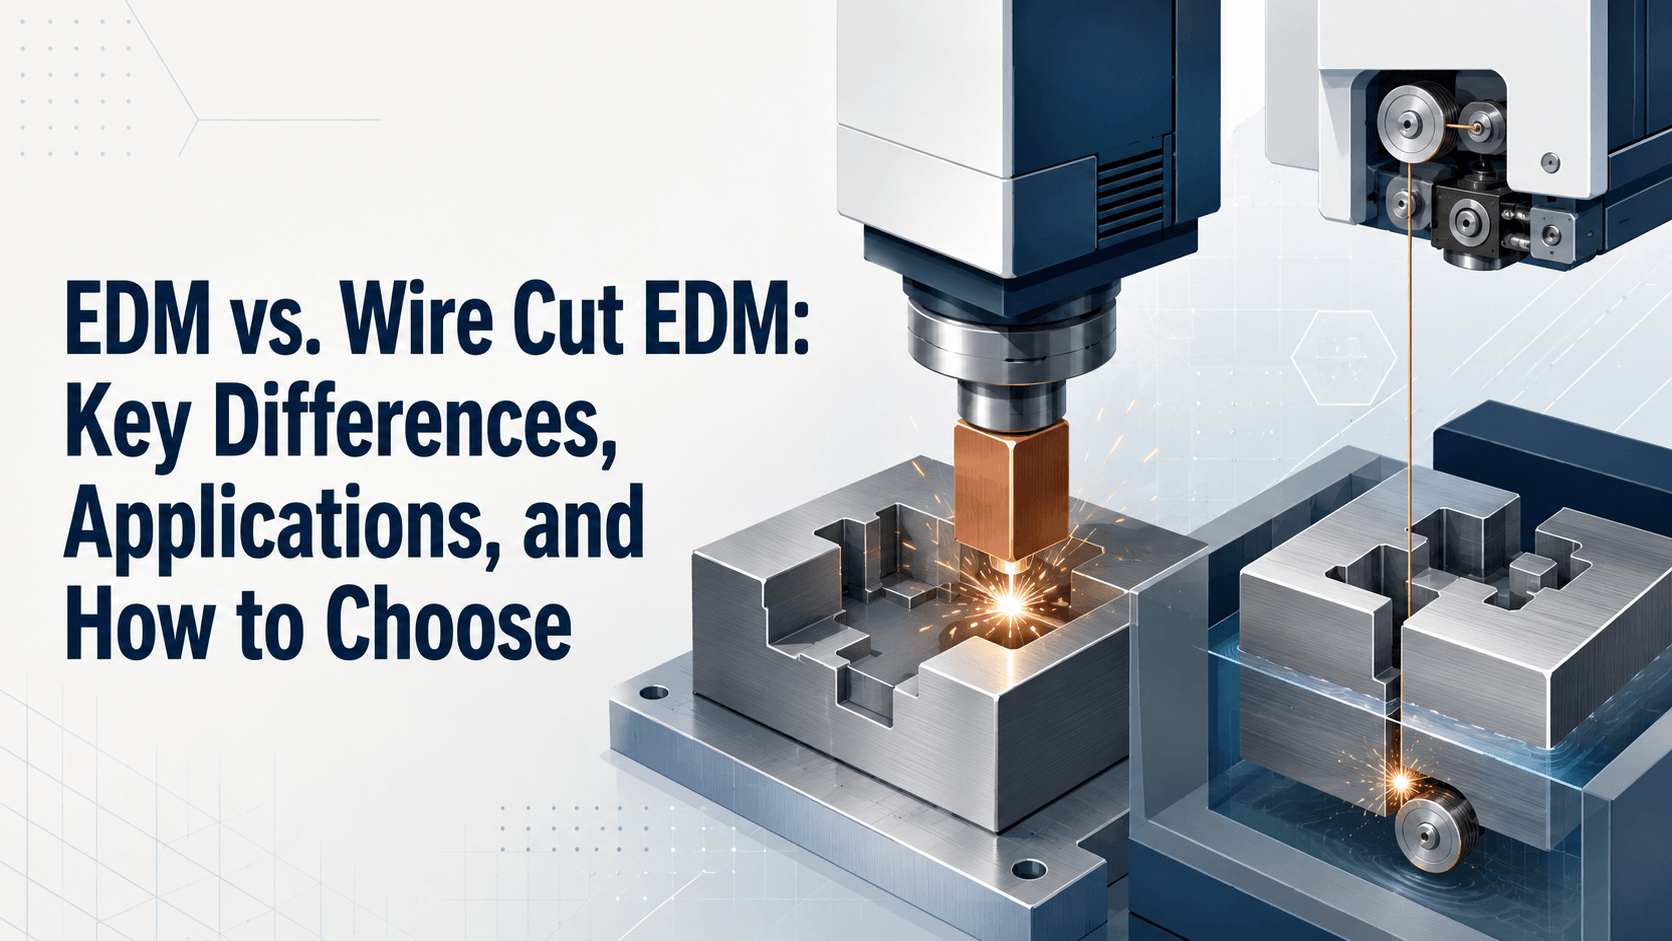
簡單來說,放電加工是一種廣泛的加工類別,而線切割放電加工,又稱 Wire EDM 或 WEDM,是其中一種類型。在日常產業討論中,「EDM 與 Wire Cut EDM 的比較」通常是指成形放電加工(Die Sinker EDM)與線切割放電加工的比較。這兩種製程都是透過受控的電火花放電去除導電材料,但使用的電極不同,因此適合加工的特徵也有所差異。
什麼是電火花加工?
EDM是電火花加工的簡稱。它是一種非接觸式加工工藝,透過在電極和導電工件之間產生一系列可控電火花來去除材料。電極和工件之間保持著很小的間隙,而介質液則用於控制放電、冷卻加工區域並帶走侵蝕產生的顆粒。
由於電火花加工幾乎不會施加機械切削力,因此可以加工硬化鋼、硬質合金、鈦和其他難以加工的導電材料。通常情況下,導電性比硬度更重要。
電火花加工包含多種製程。其中最常見的兩種是沉頭電火花加工和線切割電火花加工。沉頭電火花加工使用成型的銅或石墨電極來形成型腔,而線切割電火花加工則使用連續移動的線電極來切割預先設定的輪廓。
什麼是線切割電火花加工?它的工作原理是什麼?
線切割電火花加工 (EDM) 使用細金屬絲作為電極。數控系統引導連續送入的金屬絲沿著預設路徑移動,同時精確控制的火花放電去除材料。去離子水通常用作介質和沖洗介質。
線切割並非像機械鋸那樣工作,它始終不與工件接觸。這種非接觸式加工方式使得線切割能夠加工出窄切口、精細輪廓、小內半徑和精確錐度,並將切削力造成的變形風險降至最低。
線切割主要用於通孔加工。加工可以從外緣開始,也可以透過預先鑽好的起始孔開始,加工封閉的內部輪廓。
電火花加工與線切割電火花加工:主要差異是什麼?
當「EDM」指的是電火花成型電火花加工時,其實際差異在於:
| 比較 | 電火花成型機 | 線切割電火花加工 |
|---|---|---|
| 電極 | 異形銅電極或石墨電極 | 連續送絲金屬絲 |
| 最適合 | 空腔、凹槽和複雜的三維形狀 | 精確的輪廓、錐度和貫穿特徵 |
| 加工通道 | 可以製造盲腔 | 通常需要貫穿路徑 |
| 準備 | 可能需要客製化粗加工和精加工電極 | 需要佈線和數控編程,但不需要異形電極 |
| 普通介質 | 電火花加工油 | 去離子水 |
| 典型零件 | 模腔、加強筋、槽和內部形狀 | 沖頭、模具、嵌件和精密輪廓 |
零件幾何形狀通常是決定性因素。盲孔三維型腔一般需要使用電火花成型機。而需要加工穿過工件的高精度輪廓則通常更適合使用線切割電火花加工。
電火花成型和線切割電火花加工的典型應用
當線切割無法穿過所需形狀時,電火花成型加工 (EDM) 是首選。客製化電極可在工件上複製所需形狀。應用範圍包括模腔、深肋、盲槽、凹槽和精細的內部輪廓。電極生產和磨損補償會影響交貨時間和成本。
線切割電火花加工是加工精確、可重複的通孔輪廓的理想選擇。由於切削力極低,它可以加工薄截面、精細結構和硬化工件,並降低變形風險。常見應用包括:
- 沖壓沖頭和模具
- 模具鑲件和精密模具
- 細槽、窄開口和錐形輪廓
- 醫療和電子元件
- 電動車、航空航太和半導體零件
- 原型及小批量精密組件
現代系統可能支援自動穿線、多道精加工、智慧參數控制、遠端監控和無人值守加工,以提高一致性和機器利用率。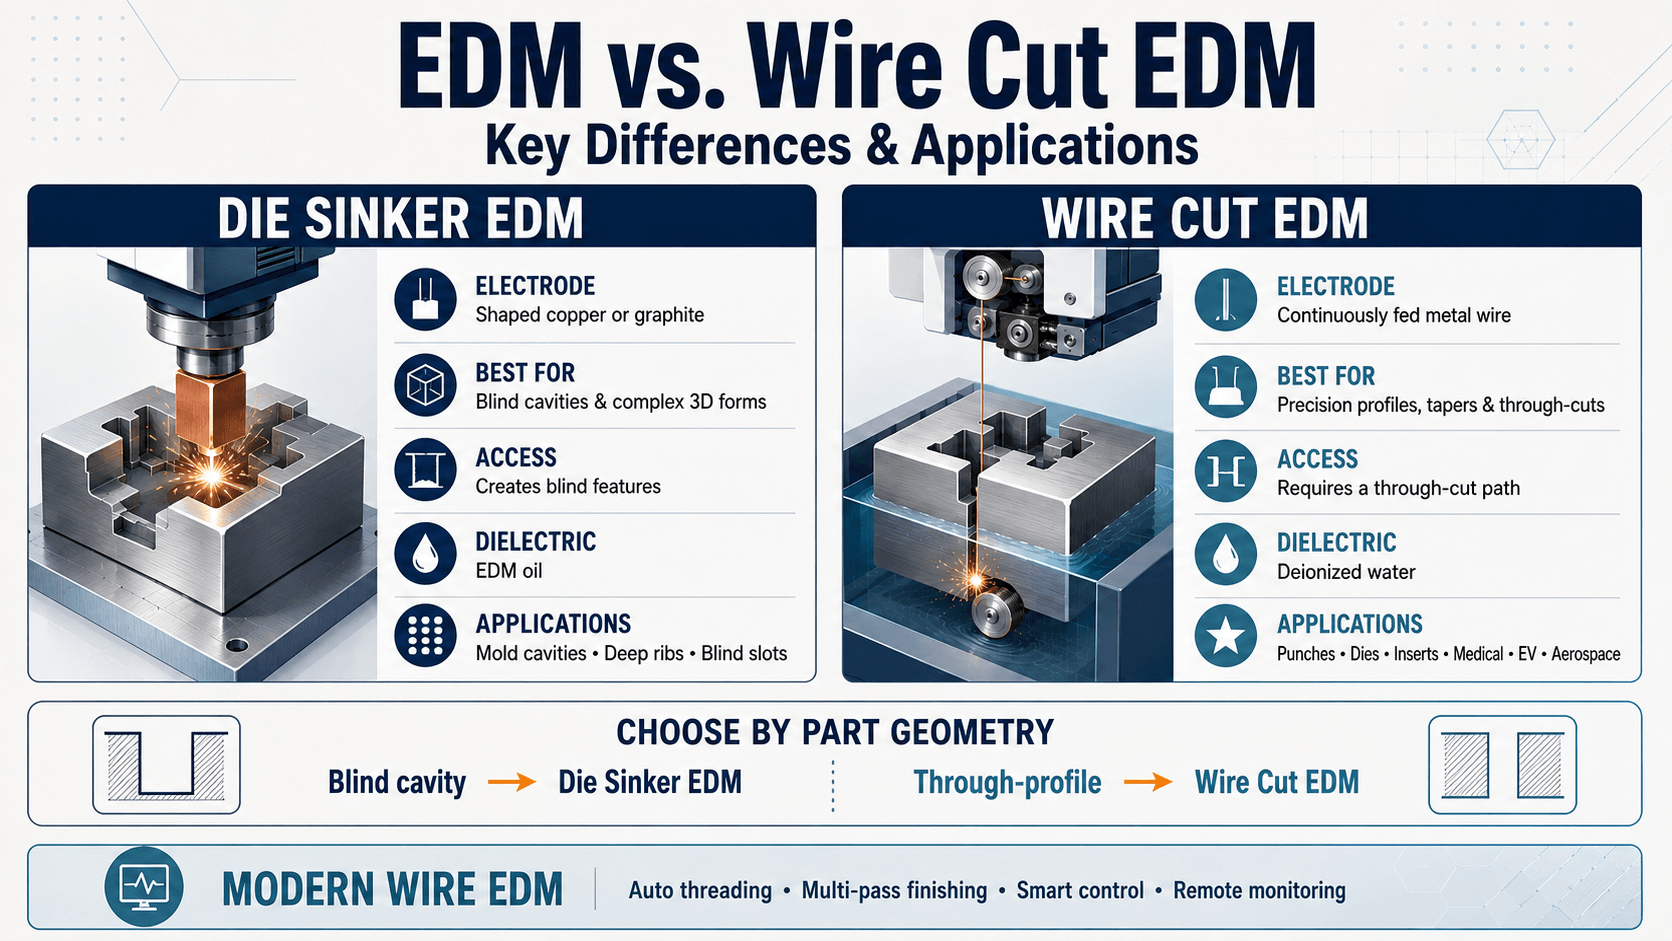
線切割電火花加工的優點和限制是什麼?
線切割放電加工可在熱處理後加工零件,避免因後續硬化而導致的尺寸變化。它無需刀具壓力即可加工出精細輪廓,而精加工則可提高精度和表面光潔度。
然而,材料必須導電,且切割線需要連續的切割路徑。它無法直接加工出盲底腔。生產效率取決於材料、厚度、線徑、沖洗、幾何形狀、公差和表面光潔度,因此買家不應僅以最大切割速度來比較機器。
如何選擇電火花成型加工(EDM)和線切割電火花加工(EDM)?
在徠通科技,我們建議從五個實際問題著手:
1. 此特徵是貫穿式輪廓還是盲腔?
選擇線切割用於加工貫穿零件的輪廓,選擇電火花成型用於加工底部可控的型腔或內部形狀。
2. 工件是否導電?
兩者都需要導電材料。工具鋼、不銹鋼、硬質合金、銅、鋁和鈦在參數適當的情況下都可能適用。
3. 需要怎樣的精度和表面光潔度?
定義公差、圓角半徑、錐度、直線度和表面粗糙度。粗加工與需要多次精加工的精密刀片加工有很大不同。
4. 工件的尺寸、厚度和重量是多少?
機台行程、加工槽尺寸、工作台承載能力、軸數及沖液系統都必須符合工件需求—不能只看標示的精度規格。
5. 需要達到什麼自動化等級?
對於長時間作業或混合生產,評估自動穿線、重新啟動可靠性、監控、核心移除、控制器可用性和工業 4.0 連接性。
如何選擇線切割電火花加工工具機?
選定線切割機床後,應根據目前工作和未來目標選擇合適的工具機。需要考慮的因素包括:行程、切割厚度、錐度和細絲加工能力、精度、重複性、表面光潔度、自動穿絲、控制器功能、能源效率、售後支援以及整體擁有成本。
徠通科技為滿足不同的精度和生產效率需求,開發了一系列解決方案,包括高解析度運動控制、穩定放電控制、智慧參數控制、細絲加工能力、自動穿絲、智慧監控和製造整合。我們根據零件、公差、材料、產量和自動化方案,量身訂做解決方案。
為什麼選擇與徠通科技合作?
徠通科技團隊26年來致力於線切割電火花加工技術的創新與研發,秉承「技術、卓越、誠信、參與」的理念,提供高品質的設備和服務,並與客戶和供應商攜手共進,實現共同發展。
最佳決策始於零件本身。電火花成型加工適用於盲孔和複雜的三維形狀;線切割加工適用於精確的通孔輪廓、精細的輪廓線和錐度。明確的幾何形狀、材料、精度、生產效率和自動化要求,有助於更輕鬆地確定合適的加工流程。
如果您正在評估電火花加工工具機,請與徠通科技分享您的零件圖面和生產要求。我們的團隊可以幫助您確定合適的工藝和工具機配置。
關於電火花加工和線切割電火花加工的常見問題
線切割電火花加工與電火花加工相同嗎?
線切割電火花加工是電火花加工的一種類型。電火花加工是一個更廣泛的類別,還包括電火花成型電火花加工和電火花鑽孔。
線切割能切割硬化鋼嗎?
是的。只要鋼材導電,線切割放電加工就可以加工硬化鋼,因此該工藝對於沖頭、模具和熱處理工具的加工非常有價值。
線切割電火花加工可以加工盲孔或盲腔嗎?
線切割放電加工通常用於加工通孔結構,無法直接加工盲孔型腔。電火花成型加工通常用於處理盲孔型腔,而電火花鑽孔加工則可能產生較小的起始孔或較深的孔。
哪種製程比較精確:電火花成型加工還是線切割加工?
當機器、刀具、參數和環境控制得到當時,兩者都能達到高精度。線切割放電加工擅長加工精確的通孔輪廓,而沉頭放電加工則適用於加工精確的型腔和複雜的內部形狀。