
目录

线切割放电加工制程中,常用来控制加工的四个关键参数为脉冲导通时间(TON)、脉冲关闭时间(TOFF)、峰值电流(IP)及伺服电压(SV)。这些参数共同决定传递至工件的放电能量、电火花的产生频率,以及加工间隙的维持方式。
这些参数会影响切削速度、材料去除率、表面粗糙度、精度、稳定性以及断丝风险。没有单一的组合适用于所有材料或工具机;焊丝状况、冲洗情况和工件厚度也至关重要。
因此,成功的线切割放电加工,关键在于根据工件、尺寸公差、表面光洁度及生产目标取得参数平衡—而非一味追求单一参数的最大值。
线切割电火花加工制程的工作原理是什么?
线切割电火花加工(WEDM)使用连续送入的金属丝作为电极。数控系统引导金属丝沿预设路径切割。
导线不接触工件。可控火花穿过微小间隙,去除微量的导电材料。去离子水冷却该区域,控制放电,并冲走碎屑。
数千次放电产生精确的贯穿轮廓、狭缝、锥形结构和复杂轮廓。它们的能量和稳定性很大程度上取决于以下参数。
1. 脉冲开启时间:每次火花持续多久?
脉冲开启时间是指每次放电的持续时间。较长的脉冲开启时间通常会传递更多能量,形成较大的凹坑,并能增加材料去除量。
增加切削时间 (TON) 可以提高粗加工速度,但过大会导致表面粗糙、热负荷过重、加工不稳定或断丝。对于精加工和精细加工,通常建议使用较小的切削时间 (TON)。
根据粗加工或精加工优先顺序、材料、厚度、线材、冲洗和发电机设计选择 TON。
2. 脉冲关闭时间:火花隙恢复需要多久?
脉冲关闭时间是指两次放电之间的间隔时间。它可以让介质去离子化,冷却区域,并清除杂质。
较短的放电阈值 (TOFF) 允许更多次放电,并可能提高放电速度。但如果 TOFF 过短,残留的碎屑会导致电弧、短路、表面完整性下降或电线断裂。
较长的停机时间 (TOFF) 可以改善间隙恢复和稳定性,尤其是在加工较厚或难以齐平的工件时,但可能会降低加工速度。应确保停机时间充足,以确保切割稳定,同时避免不必要地降低生产效率。
3. 峰值电流:每次放电的强度如何?
峰值电流是指放电过程中所达到的最大电流。它与TON共同控制着火花能量。
较高的 IP 值可以增加粗加工去除率,但也可能导致更大的凹坑、粗糙度、热影响、焊丝负载和断裂风险。
较低的IP值会产生更柔和的放电效果,适合精细加工和细节处理。由于IP值与TON值密切相关,因此应同时最佳化二者,而不是单独最佳化。
4.伺服电压:火花间隙是如何控制的?
伺服电压是调节导线与工件之间距离的控制参考值。控制器调整轴向进给量,以保持火花间隙稳定。
通常情况下,较高的涡流速度(SV)会产生更大的平均间隙,从而改善冲洗效果并减少短路,但可能会降低效率。较低的涡流速度会缩小间隙,并可能增加排放活动,但可能导致不稳定或破裂。
具体的加工参数设定取决于控制器。应依循机台制造商提供的加工技术资料,而非直接套用其他系统的数值设定,尤其是在加工转角、厚度变化区域及冲液困难的情况下。
四种线切割放电加工参数的快速比较
| 范围 | 主要功能 | 增加时,通常会有以下影响… | 资产负债表失衡时的主要风险 |
|---|---|---|---|
| 脉冲开启时间(TON) | 控制放电持续时间 | 提高能量和粗切速度 | 表面粗糙、热负荷、电线断裂 |
| 脉冲关闭时间(TOFF) | 提供火花间隙的恢复。 | 提高冲洗和切割稳定性 | 周期时间过长和生产力降低 |
| 峰值电流(IP) | 控制放电强度 | 增加材料去除量 | 大坑、粗糙度、线材堆积 |
| 伺服电压(SV) | 调节加工间隙 | 扩大平均差距并提高稳定性 | 如果差距过大,效率会降低。 |
这些是一般性趋势;实际结果取决于相互作用、工件状况及控制逻辑。
这四个参数是如何协同运作的?
电火花加工优化是一个多目标制程。较长的加工时间(TON)和较高的加工间隔(IP)可以提高粗加工效率,但会降低表面光洁度和稳定性。足够的加工时间(TOFF)和适当的加工间隙(SV)有助于间隙的恢复。
精加工通常采用较低的能量和薄切削来改善表面粗糙度、直线度和精度。薄切削的设定不应与粗加工的设定相同。
首先采用经过测试的技术设置,一次调整一个条件,并验证速度、间隙稳定性、表面光洁度、尺寸和断线历史。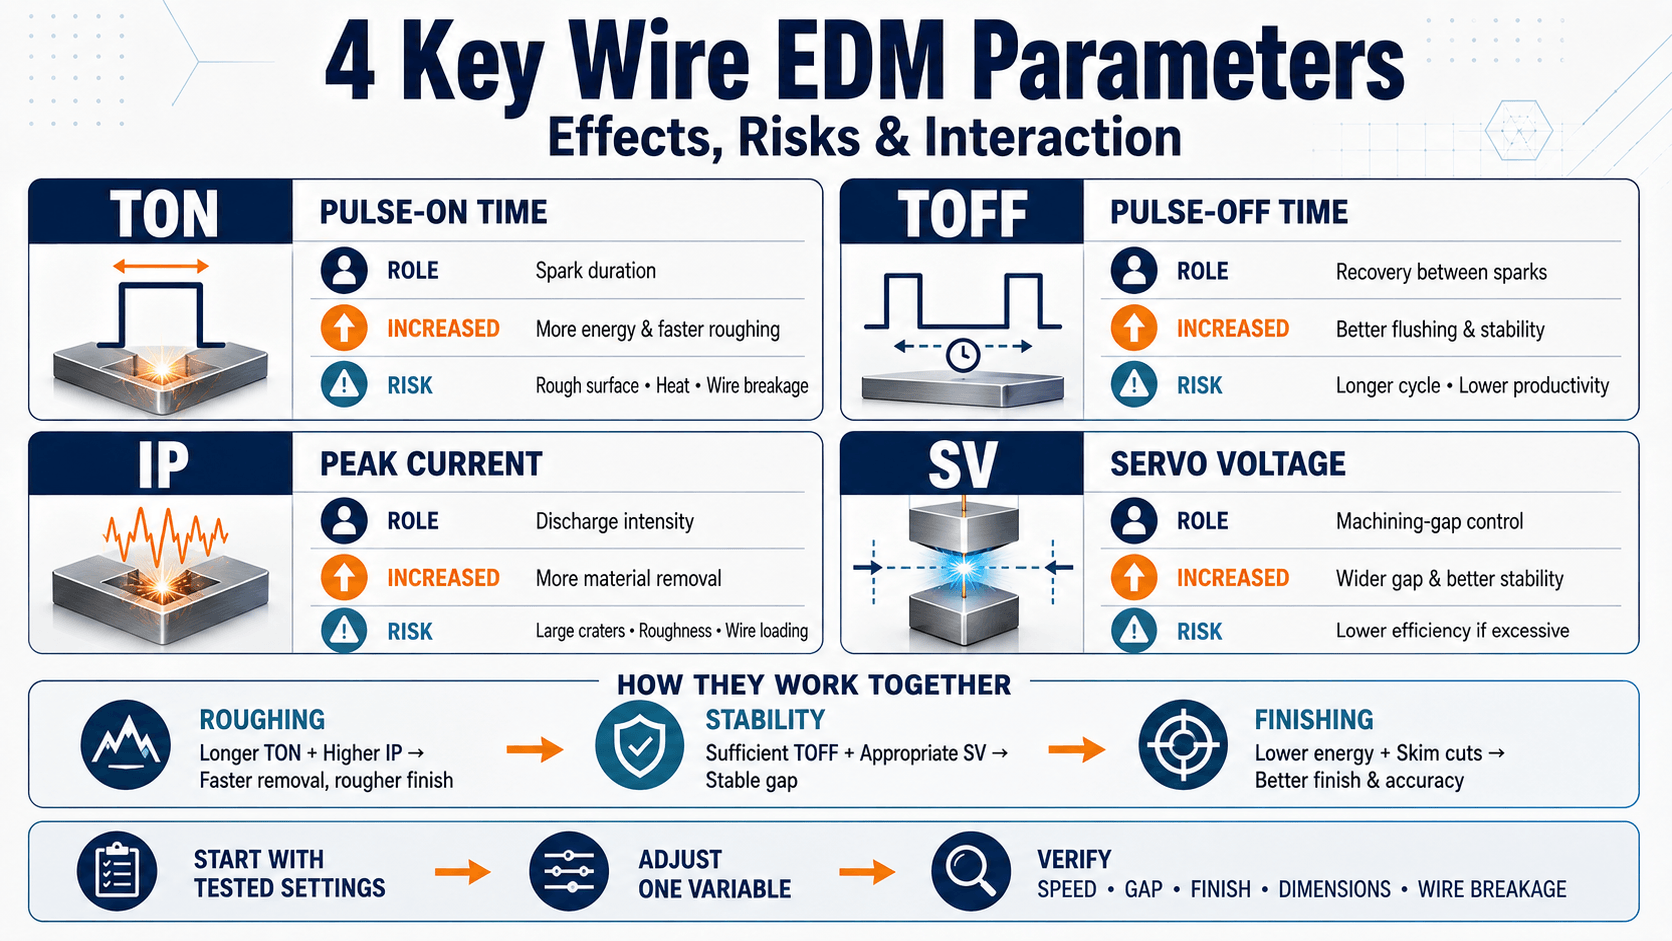
还有哪些线切割电火花加工参数要注意?
以上四个参数提供了一个有用的框架,但它们并非影响线切割电火花加工制程的唯一变数。其他重要的设定和条件包括:
- 电极线张力:适当的张力可减少振动;张力过大则会增加断线风险。
- 电极线送进速度:持续送入新电极线有助于维持加工稳定性,但送线速度过高会增加电极线的消耗量。
- 电极线直径与种类:会影响切缝宽度、转角加工、电流设定及加工适用性。
- 冲液状况与水质:有效清除加工碎屑,有助于维持放电稳定性。
- 材料与厚度:材料的电气与热学特性会影响加工条件的需求。
- 转角与锥度加工策略:透过补偿控制电极线滞后现象与加工几何精度。
因此,最佳化必须针对整个过程,而不仅仅是四个设定。
徕通科技如何达到稳定的参数控制?
徕通科技团队 26 年来致力于线切割电火花加工的创新与研究,开发出精准度高、放电稳定、生产效率高的技术。
在技术、卓越、诚信和参与的指导下,我们将机器开发、服务和知识共享相结合,以支持客户的长期成功。
徕通科技控制器可以根据线径、角落角度、圆弧半径和厚度来最佳化参数。线径可以与张力和速度设定相匹配,同时可以记录切割速度和放电间隙电压以供制程审查。
结合自动穿线、智慧监控和工业4.0集成,这些功能有助于提高生产重复性并减少人工干预。其目标是在生产效率、精度、表面光洁度和可靠性之间实现平衡。
关于线切割放电加工参数的常见问题
线切割放电加工只有这四个参数吗?
不。它们是四个核心的电气和间隙控制输入。导线、冲洗、介电材料、材料厚度和补偿也会影响性能。
线切割放电加工中,哪一个参数对切割速度影响最大?
这取决于机器和工件。 TON 和 IP 通常对去除率有显著影响,因为它们控制能量,而 TOFF、SV 和冲洗则决定了稳定性。
哪些参数会影响表面光洁度?
TON 和 IP 会影响弹坑尺寸。低能量条件和预先规划的切割通常会改善弹坑粗糙度,而间隙稳定性、冲洗和焊丝状况也很重要。
相同的参数可以用于所有材料和厚度吗?
不。导热系数、热性能、高度、几何形状、导线和冲洗方式都会改变所需的设定。请先使用针对实际机器和应用程式的已验证资料。
选择合适的线切割电火花加工解决方案
了解这四个参数有助于评估效能、诊断不稳定性,并在速度和品质之间取得平衡。最终的成功取决于发电机、控制器、导线和介质系统、机器结构以及应用资料。
对于新的应用,请向徕通科技提供图面、材料、厚度、公差、表面光洁度、产量和自动化要求。我们的团队可以帮助您确定合适的机器和工艺方案。