
目录

当传统工具无法有效率地实现所需的几何形状、精度或表面品质时,电火花加被广泛应用。然而,采购人员和工程师经常会问:EDM 和线切割 EDM 有什么区别?
简单来说,放电加工)是一种广泛的加工类别,而线切割放电加工,又称 Wire EDM 或 WEDM,是其中一种类型。在日常产业讨论中,「EDM 与 Wire Cut EDM 的比较」通常是指成形放电加工与线切割放电加工的比较。这两种制程都是透过受控的电火花放电去除导电材料,但使用的电极不同,因此适合加工的特征也有所差异。
什么是电火花加工?
EDM是电火花加工的简称。它是一种非接触式加工工艺,透过在电极和导电工件之间产生一系列可控电火花来去除材料。电极和工件之间保持着很小的间隙,而介质液则用于控制放电、冷却加工区域并带走侵蚀产生的颗粒。
由于电火花加工几乎不会施加机械切削力,因此可以加工硬化钢、硬质合金、钛和其他难以加工的导电材料。通常情况下,导电性比硬度更重要。
电火花加工包含多种制程。其中最常见的两种是沉头电火花加工和线切割电火花加工。沉头电火花加工使用成型的铜或石墨电极来形成型腔,而线切割电火花加工则使用连续移动的线电极来切割预先设定的轮廓。
什么是线切割电火花加工?它的工作原理是什么?
线切割电火花加工 (EDM) 使用细金属丝作为电极。数控系统引导连续送入的金属丝沿着预设路径移动,同时精确控制的火花放电去除材料。去离子水通常用作介质和冲洗介质。
线切割并非像机械锯那样工作,它始终不与工件接触。这种非接触式加工方式使得线切割能够加工出窄切口、精细轮廓、小内半径和精确锥度,并将切削力造成的变形风险降至最低。
线切割主要用于通孔加工。加工可以从外缘开始,也可以透过预先钻好的起始孔开始,加工封闭的内部轮廓。
电火花加工与线切割电火花加工:主要差异是什么?
当「EDM」指的是电火花成型电火花加工时,其实际差异在于:
| 比较 | 电火花成型机 | 线切割电火花加工 |
|---|---|---|
| 电极 | 异形铜电极或石墨电极 | 连续送丝金属丝 |
| 最适合 | 空腔、凹槽和复杂的三维形状 | 精确的轮廓、锥度和贯穿特征 |
| 加工通道 | 可以制造盲腔 | 通常需要贯穿路径 |
| 准备 | 可能需要客制化粗加工和精加工电极 | 需要布线和数控编程,但不需要异形电极 |
| 普通介质 | 电火花加工油 | 去离子水 |
| 典型零件 | 模腔、加强筋、槽和内部形状 | 冲头、模具、嵌件和精密轮廓 |
零件几何形状通常是决定性因素。盲孔三维型腔一般需要使用电火花成型机。而需要加工穿过工件的高精度轮廓则通常更适合使用线切割电火花加工。
电火花成型和线切割电火花加工的典型应用
当线切割无法穿过所需形状时,电火花成型加工 (EDM) 是首选。客制化电极可在工件上复制所需形状。应用范围包括模腔、深肋、盲槽、凹槽和精细的内部轮廓。电极生产和磨损补偿会影响交货时间和成本。
线切割电火花加工是加工精确、可重复的通孔轮廓的理想选择。由于切削力极低,它可以加工薄截面、精细结构和硬化工件,并降低变形风险。常见应用包括:
- 冲压冲头和模具
- 模具镶件和精密模具
- 细槽、窄开口和锥形轮廓
- 医疗和电子元件
- 电动车、航空航太和半导体零件
- 原型及小批量精密组件
现代系统可能支援自动穿线、多道精加工、智慧参数控制、远端监控和无人值守加工,以提高一致性和机器利用率。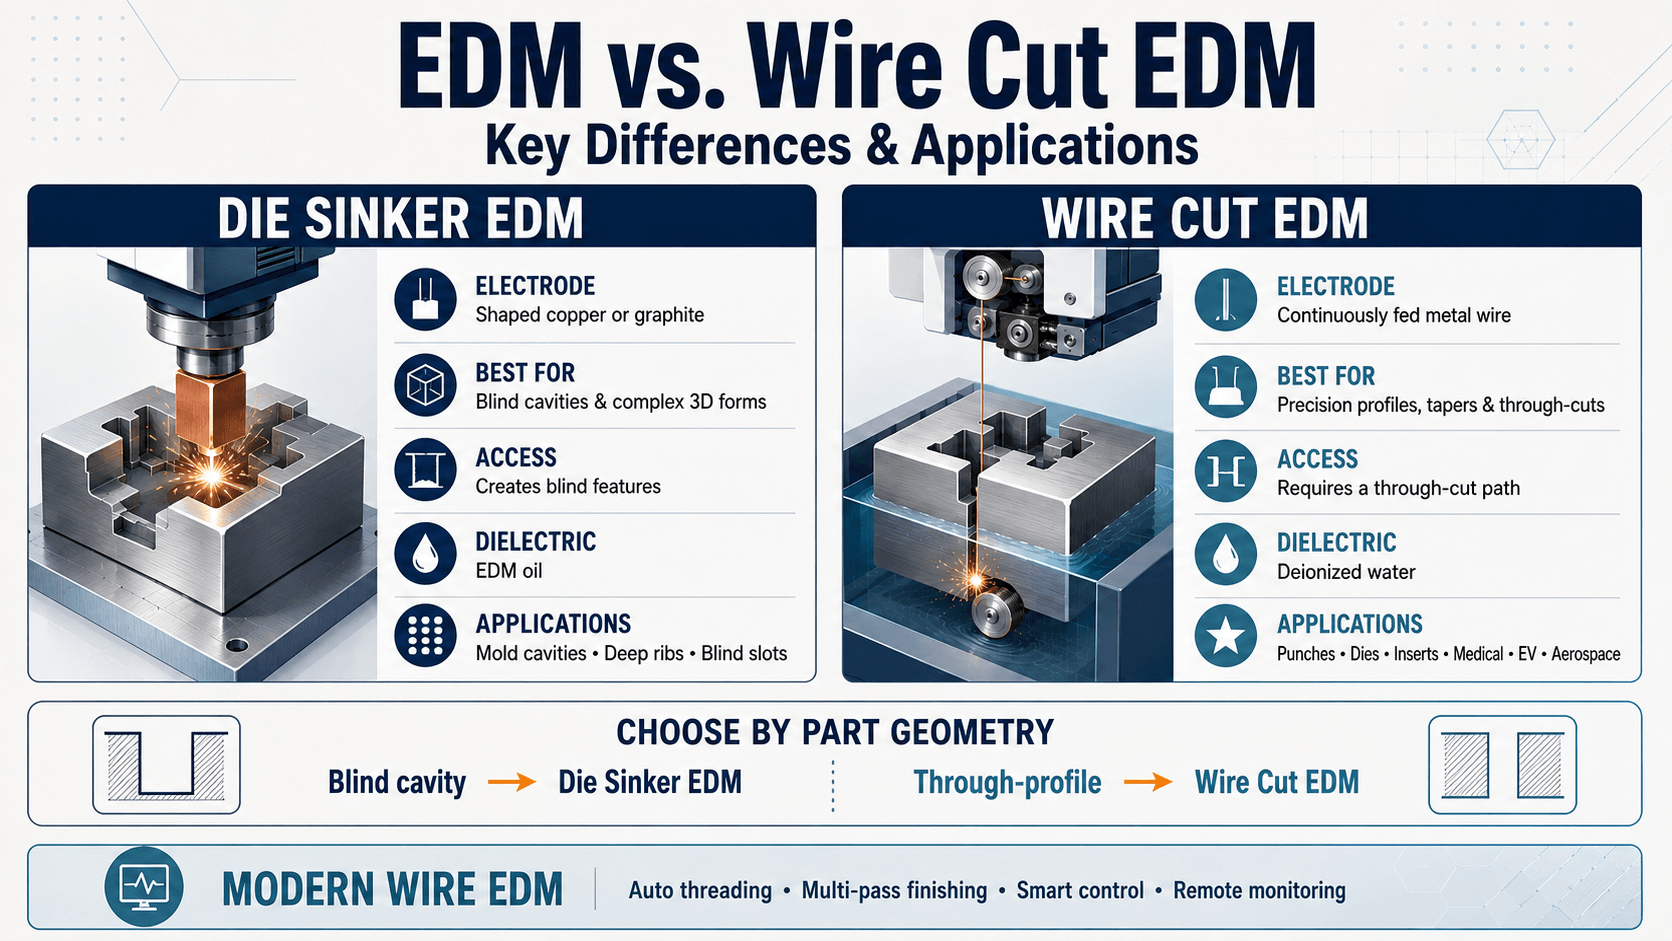
线切割电火花加工的优点和限制是什么?
线切割放电加工可在热处理后加工零件,避免因后续硬化而导致的尺寸变化。它无需刀具压力即可加工出精细轮廓,而精加工则可提高精度和表面光洁度。
然而,材料必须导电,且切割线需要连续的切割路径。它无法直接加工出盲底腔。生产效率取决于材料、厚度、线径、冲洗、几何形状、公差和表面光洁度,因此买家不应仅以最大切割速度来比较机器。
如何选择电火花成型加工和线切割电火花加工?
在徕通科技,我们建议从五个实际问题着手:
1. 此特征是贯穿式轮廓还是盲腔?
选择线切割用于加工贯穿零件的轮廓,选择电火花成型用于加工底部可控的型腔或内部形状。
2. 工件是否导电?
两者都需要导电材料。工具钢、不锈钢、硬质合金、铜、铝和钛在参数适当的情况下都可能适用。
3. 需要怎样的精度和表面光洁度?
定义公差、圆角半径、锥度、直线度和表面粗糙度。粗加工与需要多次精加工的精密刀片加工有很大不同。
4. 工件的尺寸、厚度和重量是多少?
机床行程、加工槽尺寸、工作台承载能力、轴数及冲液系统都必须符合工件需求—不能只看标示的精度规格。
5. 需要达到什么自动化等级?
对于长时间作业或混合生产,评估自动穿线、重新启动可靠性、监控、核心移除、控制器可用性和工业 4.0 连接性。
如何选择线切割电火花加工工具机?
选定线切割机床后,应根据目前工作和未来目标选择合适的工具机。需要考虑的因素包括:行程、切割厚度、锥度和细丝加工能力、精度、重复性、表面光洁度、自动穿丝、控制器功能、能源效率、售后支援以及整体拥有成本。
AccuteX 为满足不同的精度和生产效率需求,开发了一系列解决方案,包括高解析度运动控制、稳定放电控制、智慧参数控制、细丝加工能力、自动穿丝、智慧监控和制造整合。我们根据零件、公差、材料、产量和自动化方案,量身订做解决方案。
为什么选择与徕通科技合作?
徕通科技团队26年来致力于线切割电火花加工技术的创新与研发,秉承「技术、卓越、诚信、参与」的理念,提供高品质的设备和服务,并与客户和供应商携手共进,实现共同发展。
最佳决策始于零件本身。电火花成型加工适用于盲孔和复杂的三维形状;线切割加工适用于精确的通孔轮廓、精细的轮廓线和锥度。明确的几何形状、材料、精度、生产效率和自动化要求,有助于更轻松地确定合适的加工流程。
如果您正在评估电火花加工工具机,请与徕通科技分享您的零件图面和生产要求。我们的团队可以帮助您确定合适的工艺和工具机配置。
关于电火花加工和线切割电火花加工的常见问题
线切割电火花加工与电火花加工相同吗?
线切割电火花加工是电火花加工的一种类型。电火花加工是一个更广泛的类别,还包括电火花成型电火花加工和电火花钻孔。
线切割能切割硬化钢吗?
是的。只要钢材导电,线切割放电加工就可以加工硬化钢,因此该工艺对于冲头、模具和热处理工具的加工非常有价值。
线切割电火花加工可以加工盲孔或盲腔吗?
线切割放电加工通常用于加工通孔结构,无法直接加工盲孔型腔。电火花成型加工通常用于处理盲孔型腔,而电火花钻孔加工则可能产生较小的起始孔或较深的孔。
哪种制程比较精确:电火花成型加工还是线切割加工?
当机器、刀具、参数和环境控制得到当时,两者都能达到高精度。线切割放电加工擅长加工精确的通孔轮廓,而沉头放电加工则适用于加工精确的型腔和复杂的内部形状。